扎线机分两种机型:铁芯扎丝扭扎机(绕线扎线一体机)、尼龙扎带自动机,调节方式不一样,工厂调机 + 考试都能用。下面了解一下:
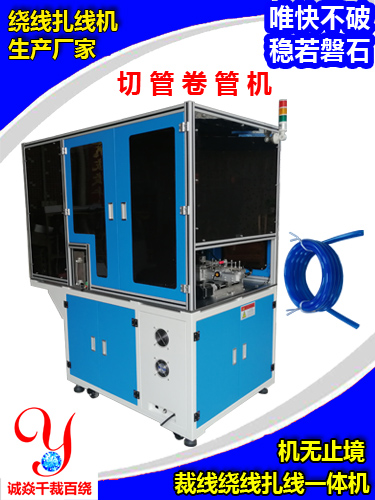
一、铁芯包胶扎丝扎线机(电源线常用,扭丝款)
调节核心:扭丝扭力、扭圈数
1. 触摸屏参数调节(伺服款)
- 增大扭力 / 扭圈数 → 扎紧;减小扭力、减少扭圈 → 变松
- 一般扭 2~4 圈;扭力太大刮破皮线、扎丝拧断;太小容易散卷
2. 机械调节(老款气动)
- 扭扎头的扭力弹簧:弹簧预紧调大 = 紧;放松弹簧 = 松
- 调整扭丝电机减速、离合压力
3. 辅助:扎丝送料张力,送丝太松捆出来也会偏松
判定标准:线材不会打滑散开,扎丝不压破外皮
二、全自动尼龙扎带机(自锁扎带)
调节核心:拉紧拉力,两种调节方式
1. 机械旋钮 / 拉力调节螺丝(常见)
顺时针拧:拉力变大,扎得紧;逆时针:拉力变小,变松
内部是拉力弹簧,弹簧压缩量决定拉力大小;打开机头盖板可看到拉力调节螺钉
2. PLC 触摸屏参数(伺服款)
直接设置拉紧力、拉紧步数、拉紧延时;拉力数值越大越紧;拉紧延时加长也会更紧
3. 辅助检查点(调完还松看这里)
- 拉料轮间隙:间隙太大打滑、拉不紧,锁紧拉轮调节螺丝缩小间隙
- 气压(气动型):气压 0.5–0.6MPa,气压不足拉力不够
- 扎带规格匹配:窄薄扎带不能设太大拉力,直接拉断
✅ 统一调试步骤(标准流程)
1. 先小幅调节,一次调一点点,不要一次性调很大
2. 试扎 3~5 条,检查效果
3. 合格标准:
✔ 合适:线束捆紧不滑动、扎带卡扣锁到位
❌ 过紧:扎带拉断、压伤线材外皮、PVC 套管压变形
❌ 过松:线束松散、一拉就滑动、卡扣虚锁
4. 调好之后把锁紧螺母锁死,防止震动跑位
✅ 简答背诵版(答题)
分两类:
1. 铁芯扎丝式扎线机:调节扭丝扭力大小、扭丝圈数,扭力与圈数增加则捆扎变紧;
2. 尼龙扎带机:通过拉力调节旋钮 / 弹簧、触摸屏拉力参数调节;顺时针调大弹簧预紧或加大拉力数值,扎带变紧;逆时针、减小拉力参数则变松;同时保证拉料轮间隙、供气压力正常,防止打滑。
⚠️ 重要注意事项
- 冬天尼龙扎带变脆,拉力要适当调低,容易断
- 有护套、软胶线材,拉力不能太大,避免压扁护套
- 区分【松紧拉力】和【切尾长度】,两个是独立调节,不要搞混