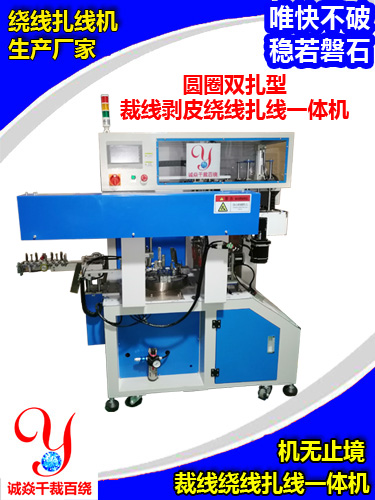
绕线扎线机操作中线材刮伤根源一般分为三类:过线零件有毛刺锐边、线材张力异常、扎爪 / 扎丝扭扎时割皮,下面绕线扎线机从开机点检、参数调试、生产过程、耗材维护、不良应急完整说明。
一、开机前点检(关键,提前消除硬毛刺)
1. 全线过线路径检查
依次检查放线架、导轮、过线嘴、张力轮、夹线爪、绕线工位所有和线材接触的零件:
每次换线材规格、更换扎爪后,必须摸一遍过线路径。
- 目视 + 手摸:不能有毛刺、缺口、崩边、磨损沟槽;金属件尖角要抛光圆滑;
- 导轮必须转动顺滑,不能卡死、偏摆;卡死导轮会持续摩擦刮破外皮;
- 过线孔建议用陶瓷导眼(耐磨光滑),不要普通金属孔,金属孔磨损后容易产生锋利棱边。
2. 检查扎爪(高频刮伤点)
扎爪刀口、咬合位置如果崩口、毛边,扭扎时直接割破线皮。
- 清理扎爪内残留扎丝碎屑;
- 扎爪闭合间隙要调试合适,不能咬合过紧;
- 扎爪磨损出现缺口,立刻更换,不要继续凑合用。
3. 气源与夹具检查
夹线爪夹持力度不能过大:夹太紧会压出压痕、刮伤外皮;夹爪内侧建议包硅胶 / 耐磨软胶垫。
4. 清洁
清除机台粉尘、金属碎屑、扎丝碎段,碎屑卡在导轮、夹爪位置会持续磨破线材。
二、参数调试控制(张力、扎线参数)
1. 线材张力控制(重中之重)
- 张力不要调太大:张力过大会把线材拉紧,线材紧贴导轮锐边,轻微毛刺也会刮破皮;
- 张力保持稳定均匀,避免忽松忽紧;放线架阻尼不要过大;
- 细线、软外皮线材(TPE、PVC 软线)张力要进一步降低。
2. 扎丝扭扎参数设置
- 扭扎圈数不宜过多:扭太多,扎丝收紧过度,扎丝边缘切入线皮;
- 扎点位置避开线材芯线位置,扎在护套外层;
- 选用合适粗细扎丝:线材外径小,不要用粗硬铁丝扎丝。
3. 绕线伺服参数
绕线起始、停止加减速不要太猛,防止线材瞬间拉扯撞击夹具边角,造成擦伤。
三、生产过程管控
1. 首件专项检查外皮
换规格、换扎丝、更换导轮 / 扎爪后,首件不能只看圈型和扎紧度,剥开护套外观检查有无划痕、压伤,连续 5 条确认无刮伤再量产。
2. 巡检项目
每 30 分钟抽检,重点:
- 线材外表面有无连续划痕、点状刮伤;
- 扎线位置是否割入护套;
一旦发现刮伤,立刻停机,不要继续生产。
3. 线材摆放
原料线盘边缘不能有毛刺;线盘放置平稳,防止线材出线时被线盘边缘割伤;线材不能拖在地面摩擦。
4. 环境
车间地面金属屑、杂物会粘附在线材表面,带入机台,进入导轮后持续刮伤外皮。
四、耗材与零件维护
1. 易磨损件定期更换:陶瓷导眼、硅胶夹爪垫、导轮轴承;
2. 扎丝选型:优先表面光滑镀锌扎丝;生锈、毛刺多的扎丝拒收,毛刺扎丝扭扎极易割破外皮;
3. 定期保养:每周拆卸清理扎爪组件,检查咬合面磨损情况。
五、刮伤不良快速定位排查顺序
1. 固定位置有划痕 → 线材经过某一个固定零件刮伤,逐段手摸过线导轮、过线嘴;
2. 刮伤只出现在扎线位置 → 扎爪有毛刺 / 扭扎力度太大 / 扎丝过硬;
3. 线材整圈随机擦伤 → 张力过大、导轮卡死、线材拖地;
4. 间歇性刮伤 → 碎屑卡在夹爪、导轮缝隙,时有时无。