绕线扎线机:扎带切刀间隙定期检查方法,核心目的:控制动刀 + 定刀之间间隙;间隙太大→切不断、毛边;间隙过小→刀刃快速磨损、烧刀、卡扎带。适用:包胶铁芯扎丝机型(常见),建议每班简易目视检查;每周做一次精密间隙检测。
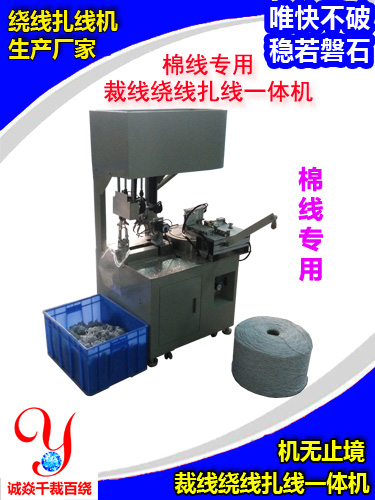
一、先分清结构
扎带切刀一般一组两片:
- 定刀:固定不动
- 动刀:气缸 / 电机带动往复运动,剪切包胶扎带
剪切原理:剪刀式剪切,不是硬挤压切断。
注意:铁芯扎带里面有铁丝,刀刃磨损速度远快于普通塑料尼龙扎带。
二、检查前准备(安全重要!)
1. 停机,按下急停,关闭设备气源;释放气缸残余气压,防止误动作。
2. 打开扎带机构防护门;清理刀座里面残留的扎带碎胶、铁屑。
3. 准备工具:塞尺(0.02~0.1mm)、无尘毛刷、内六角扳手
三、2 种检查方式(简易目视 + 精密塞尺测量)
方式 1:每班简易目视检查(快速点检)
1. 手动点动(JOG),让动刀走到闭合剪切位置,不要长时间压合。
2. 看两片刀刃贴合状态:
✅合格:刀刃贴合紧密,整条刃口接触均匀,无明显透光缝隙;刃口无崩口、卷口、缺口。
❌不合格:
- 刃口中间透光明显 → 间隙过大,剪切不断,切口有拉丝、胶边
- 刀刃互相顶撞、挤压(无间隙)→ 刀刃硬碰硬,快速磨损、崩刀
简易测试:手动送一条扎带,手动触发剪切,看断面:
- 断面平整,胶层和铁丝一次性切断:间隙 OK
- 胶皮扯断、铁丝没切断、切口拉丝:间隙偏大 / 刃口钝
方式 2:每周精密检测(塞尺测量,验收 / 大修必用)
包胶铁芯扎带标准间隙推荐:**0.03~0.05mm(行业通用)
>0.06mm 容易切不断;0mm 无间隙,刀刃直接撞击,快速崩损。
操作步骤:
1. 停机泄压,手动把动刀推到剪切闭合位置。
2. 用塞尺插入刀刃接触面:
- 0.03mm 塞尺能轻轻塞入
- 0.05mm 塞尺塞不进去为佳
3. 沿刃口左、中、右 3 个位置分别测,整条刃口间隙要均匀。
如果一头大一头小:刀座倾斜、固定螺丝松动,需要校正刀座平行度。
四、间隙调整操作
1. 松开定刀固定螺丝(不要完全拧掉,松开即可微调)
2. 轻推定刀,控制和动刀之间的缝隙,用塞尺确认 0.03~0.05mm
3. 保持位置,对角锁紧固定螺丝
4. 锁紧后复测一遍间隙,锁紧螺丝会轻微拉动刀片,间隙容易变动
5. 点动机器,空切 5~10 次,再复测;然后放扎带试切,检查断面
小技巧:两片刀刃只让刃口线接触,刀背不能贴死,刀背贴死会发热、磨损快。
五、配套检查项目(查间隙同步一起做)
1. 刀刃状态:有无崩口、卷刃、磨损台阶。一旦刃口出现缺口,单纯调间隙没用,必须研磨或换刀。铁芯扎带的铁屑容易打崩刀刃。
2. 刀座固定螺丝:有无松动;刀座是否变形。
3. 动刀导向滑块 / 滑轨:间隙大、旷量大会造成剪切时刀刃错位,调完间隙用几次又变差。
4. 检查剪切气缸:气缸漏气、缓冲不良,冲击大,刀刃容易被撞坏。
六、不良现象反向判断
1. 扎带胶皮拉丝、铁丝切不断 → 间隙过大 / 刃口磨损
2. 刀刃很快钝化、频繁崩口 → 间隙太小,刀刃硬碰硬撞击
3. 切口一边整齐一边拉丝 → 刃口左右间隙不均匀,刀座不平行
七、点检周期建议(工厂标准)
- 每班:目视检查刃口 + 试切样品,看切口
- 每周:塞尺测量间隙,清理刀座铁屑胶屑
- 每月:拆解清洁刀座、检查动刀导向滑块磨损,加注少量润滑(不要油沾到扎带通道,会粘胶屑)
⚠️重要禁忌
1. 严禁带气、开机状态手去触摸刀刃,防止剪切伤手
2. 不要把间隙调到 0,两片刀刃硬碰硬,铁芯扎带很快打坏刀片
3. 研磨刀片后,必须重新校正间隙