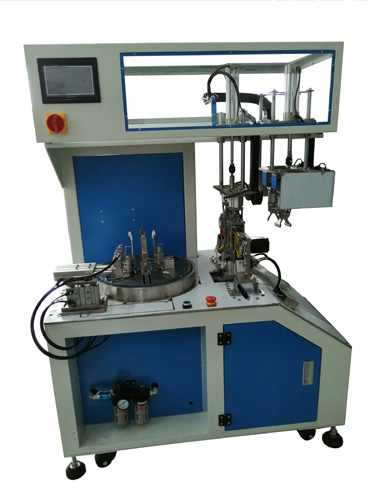
扎线机,也常叫绕扎机、自动捆线机,是线束加工行业用于自动将线缆、软管等物料捆扎固定的自动化设备,分为两大主流类型:包胶铁芯扎丝扎线机、尼龙扎带扎线机;很多机型集成绕线功能,又称绕线扎线一体机。下面,小编讲解一下扎线机的常见批量不良问题:
1. 松扎 / 扎不紧(常见批量不良)
现象:线材捆扎容易松开,一拉就散
根因:
- 扎丝送料长度不足;扭扎圈数不够;
- 气压偏低 / 漏气,扭扎力矩不足;
- 包胶扎丝材质偏软;
- 扭扎头磨损,扭丝无力。
预防:
- 锁死气压参数;首件拉力测试;
- 定期检查扭扎头磨损;统一扎丝来料;
- 大批量每 30 分钟抽检捆扎拉力。
2. 扎丝切不断 / 切口拉丝、毛边
现象:扎丝未完全切断,连在一起;切口毛糙
根因:切刀磨损、刀口间隙过大;扎丝送料偏斜。
预防:每日检查刀口;调整刀间隙;扎丝导向槽保持清洁。
3. 漏扎(绕好线但是没有扎)
现象:线卷成型,但无扎丝捆扎,批量流出客诉风险高
根因:线材检测传感器脏污、误判;送扎丝卡料;扎丝料卷用完未报警。
预防:每班清洁光电传感器;加装缺料报警;首件确认检测信号;连续 2 个漏扎立刻停机。
4. 扎点位置偏移,扎位忽上忽下
现象:扎点不在统一位置,外观不一致
根因:线材定位挡板松动;线材来料外径波动;绕线杆磨损。
预防:紧固定位挡块;来料抽检线径;参数锁定扎线触发位置。
5. 卡扎丝(频繁停机,堵在送料通道)
现象:扎丝在送料轮、导向槽卡住,停机
根因:扎丝变形、扭曲、厚薄不良;导向槽有毛刺;送料轮压力过大 / 过小。
预防:来料检验扎丝;清理导向槽毛刺;规范扎丝料盘安装,不要扭转。
6. 绕卷大小不一致(圈径忽大忽小)
根因:绕线杆松动、伺服参数漂移;线材打滑;线长来料波动。
预防:紧固绕线机构;锁伺服参数;前道裁线工序管控线材长度。
7. 扎丝包胶破损、露铁丝(客户防锈投诉)
现象:扭扎位置外皮开裂,金属外露
根因:扭扎力矩过大;扎丝质量差;刀口挤压划伤。
预防:下调扭圈扭力;更换合格扎丝;优化刀组位置。