1、
扎线机先清理扎丝碎屑、粉尘(高发)
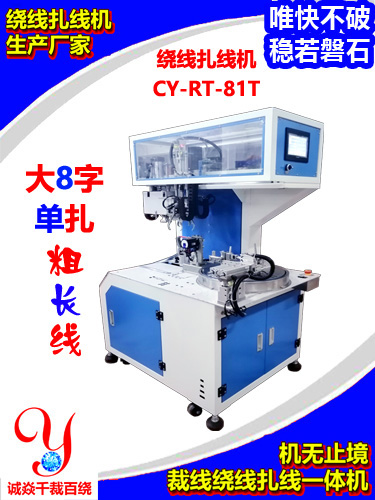
扎丝金属屑、PP 塑料碎渣卡在扭爪缝隙、导向槽、送丝通道、切刀间隙里,直接卡住活动爪。
- 用气枪吹干净扭爪、送丝导槽、刀口、扎丝导向块
- 用镊子挑出缠绕在扭爪上的扎丝残段
- 日常:每 2–4 小时清理一次,碎屑累积是卡顿头号原因
2、扎线机检查气源与气缸(
标准气压:**0.4~0.5MPa**,不要超过 0.55MPa
- 三联件先排水,积水会造成气缸动作无力、断续、卡滞
- 看压力表是否跳动:气压不稳→加装小型储气缓冲罐,检查气管接头漏气
- 气缸串气 / 密封圈老化:空载看着能动,负载扭扎的时候卡;现象:气缸出气口持续漏气,需要更换气缸油封或整套气缸
- 节流阀:扎头气缸是**回气节流**,不要锁死;调太大动作猛、撞机;调太小走不动卡顿
3、扎丝穿线、张力、导向问题
- 扎丝扭曲、扭结、在导轮里打绞,送到扎头时顶住扭爪
✅处理:重新穿扎丝,理顺路径,检查扎丝盘有没有卡盘、刹车太紧
- 扎丝张力过大:送丝阻力大,送丝轮推不动,卡在导向口
✅处理:调松扎丝盘阻尼,送丝胶轮压力适中,不要压死扎丝
- 导向块偏移、导向孔毛刺:扎丝刮到孔壁,送丝受阻;打磨毛刺、校正导向块位置
4、扭爪组件故障(核心旋转部位)
扭爪间隙过小:爪和爪摩擦,转动阻力大
✅处理:微调扭爪座间隙,保证爪闭合能夹紧扎丝、张开不摩擦干涉
扭爪轴承缺油、磨损、滚珠损坏
现象:手转扭爪明显很紧、有沙沙异响;空机也卡
✅处理:加注耐高温润滑脂;磨损严重直接换轴承 / 扭爪总成
扭爪变形(撞料、硬卡扎丝撑变形):爪闭合不同心,转动干涉,只能更换扭爪
5、切刀部分干涉
- 切刀回位不到位、刀片伸出过长,挡住扭爪转动路径
- 切刀弹簧疲劳、回位卡顿
✅处理:调整切刀行程,保证切刀切断后完全退到安全位置;检查 / 更换切刀复位弹簧
6、机械传动、同步问题(伺服款)
- 同步带松动、齿磨损、跳齿:扎头动力传递断断续续
- 联轴器螺丝松动,动力打滑
✅处理:紧固联轴器、调同步带张力,磨损就换同步带
7、电气信号问题(看起来像机械卡,实际是信号异常)
- 扎头到位感应光电 / 磁性开关脏、移位、坏了:PLC 收到错误信号,停止输出,动作停在半途中
- 电磁阀阀芯卡杂质、电压不稳:阀换向不及时,气缸动作中断
✅处理:擦干净感应头,重新校准感应位置;清洗或更换电磁阀
✅快速区分小技巧
1. 空机不放扎丝,手动点动扎头:
- 空机也卡、有摩擦异响 → 机械问题(轴承、扭爪干涉、切刀干涉)
- 空机顺畅,一送扎丝就卡 → 扎丝张力、导向、送丝轮问题
2. 动作时压力表明显掉压 → 气源、气缸串气
❌禁忌
不要强行连续开机硬冲,很容易扭爪崩口、断轴、打坏切刀。