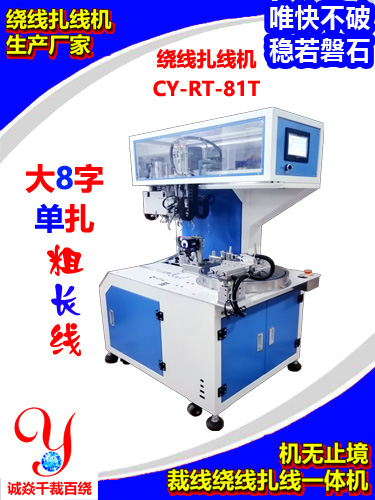
绕线扎线机绕出来的圈很松、线材互相叠压、线圈外径偏大,扎完之后一拿就散,线圈不规整。优先顺序:张力 → 绕线速度 → 导位 / 过线 → 夹爪时序 → 绕线柱结构。接下来,跟着小编一起了解一下:
1. 线材张力不足(常见)
- 原因:张力器调太松,线材没有被拉直,绕的时候线是松的;细线尤其明显
- 对策:
1. 逐步加大张力器阻尼,以**不拉长、不压伤外皮**为上限;
2. 检查张力器刹车片、弹簧是否疲劳、打滑;磨损就更换;
3. 张力器不要离绕线机头太远,远距离走线容易松垮。
注意:张力不能过大,不然细线被拉细、拉长、破皮。
2. 绕线速度太快,线材跟不上,甩线、叠线
- 原因:伺服转速过高,线材惯性大,还没贴紧绕线柱就绕上去,排线乱、松散
- 对策:
1. 降低绕线伺服速度;粗线、硬线可以快一点;细线、软线(硅胶线、TPE 软线)必须降速;
2. 开启**分段绕线**:前期慢绕定型,后期可适当提速。
3. 过线导轮、导向块位置不对、有间隙、走位晃动
- 原因:导轮松动、导嘴太大,线材左右摆动,绕的时候左右偏移、叠线
- 对策:
1. 导轮、过线嘴固定锁紧,导嘴内孔和线材间隙尽量小(刚好穿过,不要旷量很大);
2. 过线路径尽量直线,减少大角度拐弯;
3. 导轮卡死、轴承卡顿要更换,卡滞会导致张力忽大忽小。
4. 夹线爪夹不稳、打滑、松夹时序过早
- 原因:线头 / 线尾夹不牢,绕制过程中线头打滑后退;或者还没绕完,夹爪提前松开
- 对策:
1. 检查夹爪胶垫 / 齿纹磨损,磨平了直接换;
2. 调高夹爪气缸压力(适度,避免夹破皮);
3. 核对 PLC 时序:**必须绕线全部完成后,夹爪才放开**,不能提前松夹。
5. 绕线柱(成型柱)问题
- 原因:绕线柱表面太光滑、柱子张开不同步、柱子间隙偏大;绕的时候线材容易向外滑
- 对策:
1. 绕线柱可以轻微做防滑处理(贴防滑胶,不要毛刺刮线);
2. 四根绕线柱张开同步性校准,检查气缸 / 同步机构是否一边快一边慢;
3. 线圈内径如果偏大,适当缩小绕线柱张开距离。
6. 线材本身特性(软硅胶线、扁线特别容易松)
- 原因:软线自支撑差,就算张力够,停转回弹松散
- 对策:
1. 适当增加绕线圈数;
2. 绕线结束后,增加一小段保压延时,绕线盘停稳再退柱、送扎;
3. 优先 8 字绕,8 字结构比单 O 型不容易散。
7. 送线和绕线不同步(带裁剥一体机重点查)
- 原因:送线轮送线速度和绕线收线速度不匹配,送快了堆线、松线
- 对策:
1. 重新同步伺服电子齿轮比;
2. 送线轮压轮压力调整,防止送线打滑堆料。
8. 扎带位置 / 扎紧时机问题(容易误判成绕线松散)
区分:**是绕出来本身就松,还是绕得整齐,扎完松开散掉**
- 绕线成型整齐,扎完散开:是扭扎力度不够、扎带太短、扎带位置不在线圈中心;
- 绕的时候就排线乱、线圈鼓:属于上面绕线成型问题。